影响SMT贴片黏结效果的关键因素
SMT贴片技术作为现代电子组装的核心工艺,其黏结效果直接关系到产品的可靠性和寿命。黏结效果通常指贴片元件与PCB焊盘之间通过焊锡膏或贴片胶形成的连接强度与稳定性。在实际生产中,多种因素可能独立或协同影响这一效果。以下从材料、工艺、设备、环境及设计五个维度进行系统分析。
一、材料因素
- 焊锡膏质量:焊锡膏的合金成分(如SnPb、SAC305)、粉末粒径、助焊剂活性及黏度均影响润湿性和焊接强度。劣质或过期焊膏易导致虚焊、冷焊。
- 贴片胶特性:对于波峰焊或混装工艺,贴片胶的固化温度、黏度、触变性及热膨胀系数需与元件和基板匹配,否则固化后易开裂或拉脱元件。
- PCB焊盘处理:焊盘表面的氧化程度、镀层类型(如OSP、ENIG、HASL)直接影响焊锡润湿能力。污染或氧化焊盘会导致黏结力下降。
- 元件端头可焊性:元件电极的镀层质量、存储条件不当引起的氧化会削弱焊点结合力。
二、工艺参数因素
- 锡膏印刷:印刷厚度、均匀性、脱模速度及模板开口设计直接影响锡膏沉积量。过多或过少均会导致偏移、桥连或黏结不良。
- 贴装压力与高度:贴片头下压压力过大可能挤压锡膏导致飞溅,压力过小则元件未完全接触锡膏。贴装高度需精确控制,确保元件电极浸入锡膏。
- 再流焊曲线:预热、恒温、回流及冷却各阶段的温度与时间对焊点形成至关重要。升温过快易导致溶剂飞溅、元件开裂;回流不足则润湿不充分;冷却过快易产生脆性金属间化合物(IMC)。
- 固化工艺(针对贴片胶):固化温度曲线决定胶体交联密度,影响最终黏结强度。
三、设备与工具因素
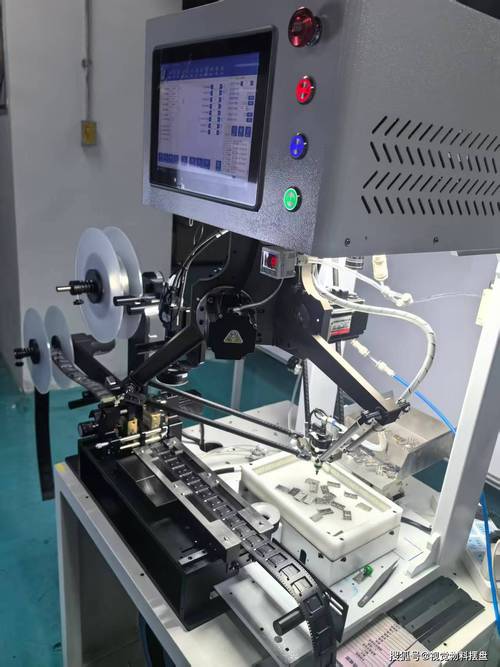
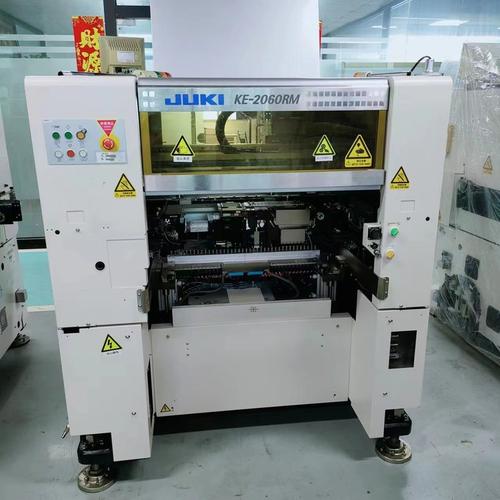
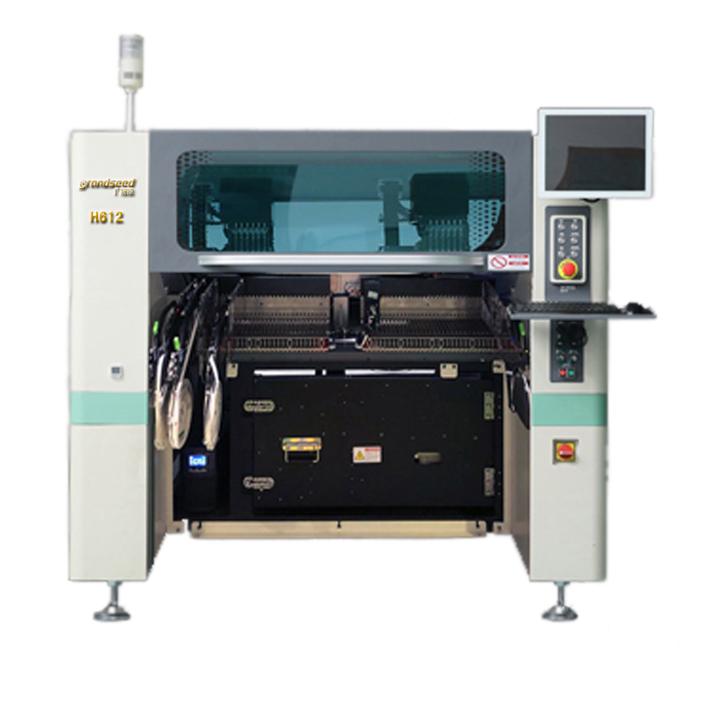
- 贴片机精度:X/Y/Z轴定位精度、旋转角度偏差及重复精度影响元件与焊盘的相对位置。
- 模板质量:激光切割或电铸模板的开口尺寸、壁面光洁度及张力影响印刷一致性。
- 再流焊炉性能:炉温均匀性、传送带振动及氮气氛围(如使用)均影响焊接质量。
- 检测与反馈系统:SPI(锡膏检测)、AOI(自动光学检测)的准确性可及时发现黏结缺陷,但设备参数设置不当反而会误导工艺调整。
四、环境与操作因素
- 温湿度控制:车间湿度过高使锡膏吸潮,再流焊时产生气孔、飞溅;湿度过低易产生静电。温度波动影响锡膏黏度与寿命。
- 洁净度:灰尘、纤维等污染物落在PCB或锡膏上会形成夹杂,削弱黏结。
- 操作规范:锡膏回温时间、搅拌方式、模板清洗频率及停线时间均需标准化。人为失误如误用过期材料、贴装偏移未修正等,会直接导致不良。
五、设计与布局因素
- 焊盘设计:焊盘尺寸与元件引脚不匹配、焊盘间距过小易导致桥连或立碑(曼哈顿现象)。
- 热分布设计:大铜面或热敏元件周围需考虑热平衡,否则再流焊时局部温差引起润湿不均。
- 元件布局:高密度贴装可能加剧阴影效应(遮挡红外或热风),导致相邻焊点受热不均。
- PCB翘曲:基板材料与厚度选择不当,在高温下翘曲会使元件与焊盘分离,黏结失败。
SMT贴片的黏结效果是多因素耦合的结果。生产过程中需对材料、工艺、设备、环境及设计进行全流程管控,并通过DOE(实验设计)优化关键参数,才能稳定获得高可靠的焊点与胶接质量。
如若转载,请注明出处:http://www.duijiaoshi.com/product/42.html
更新时间:2026-09-25 04:24:49